I: Erinevate nõuete analüüsRuumirelvade keevitamineerinevates töötingimustes
Alates kompaktsetest töökodadest kuni suurte{0}}tootmisliinideni kehtivad traadisööturitele erinõuded.
Tuginedes Taian Xutai Machinery Co., Ltd. üle kümne aasta kestnud tööstuse vaatlustele, on erineva ulatusega ettevõtete keevitustöödel silmitsi seisvates valupunktides olulisi erinevusi. Väikesed töötlemistöökojad on tavaliselt piiratud ruumi tõttu, mistõttu on vaja, et keevitusruumi harud oleksid kompaktse struktuuriga ja suure paindlikkusega kohalike peenkeevitustööde tegemiseks; samal ajal kui suurte tootmisettevõtete koosteliinid taotlevad partii keevitamise kõrget efektiivsust, nõudes traadisööturite käepidemete kiiret reageerimist ja pidevat stabiilset töövõimet. -Üldotstarbelisi keevituskraanasid on nende fikseeritud parameetrite tõttu selle mitmekesise tootmisstsenaariumiga raske kohandada. Näiteks kehtivad autode keevitusliinidel ja laevaehitustööstuses täiesti erinevad nõuded seadmete tööraadiusele,-kandevõimele ja liikumise täpsusele, mis on tehniline alus isikupärastatud kohandamise muutumisel vajalikuks.
II: Üldise tehnilised piirangudRuumirelvade keevitaminedünaamilistes tootmiskeskkondades
Fikseeritud-parameetriga traadisööturi hoobasid on raske täita kaasaegse tootmise paindlike nõudmistega
Tehnilisest vaatenurgast seisnevad üldiste keevitusruumi harude peamised piirangud nende jäiga parameetrisüsteemi ja dünaamiliste tootmisnõuete vahelises mittevastavuses. Fikseeritud tööraadiusega keevituskraanad tekitavad häireprobleeme piiratud ruumiga töökodades, samas kui üks kandevõime ei suuda samaaegselt täita nii kergete keevituspüstolite kui ka raskete -keevitussüsteemide koormusnõudeid. Xutai Machinery testide andmed näitavad, et samades töötingimustes võivad parameetrite -sobimatud üldised keevitusruumi harud põhjustada keevitajate liikumist täiendavalt 45% ja pikendada seadmete reguleerimisaega 60%. Lisaks ei suuda üldseadmete pöördenurk ja liigeste paindlikkus sageli kohaneda keerukate konstruktsioonikomponentide keevitusteedega, mille tulemuseks on rohkem töötamise surnud tsoone ja see mõjutab otseselt keevitamise kvaliteeti ja tõhusust.
III: Keevituskraanade isikupärastatud kohandamise võtmetehnoloogiad
Xutai Machinery ületab standardiseeritud tootmise kitsaskohad mooduldisaini abil
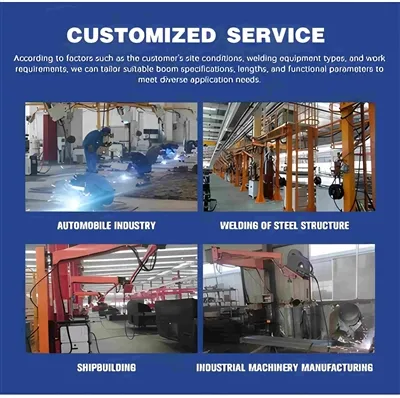
Üldvarustuse piirangute ületamiseks,Taian Xutai Machinery Co., Ltd.on loonud täieliku kohandamistehnoloogia süsteemi ruumiharude keevitamiseks. Võttes kasutusele modulaarse konstruktsiooni, on käe kere struktuur, liigendikomponendid ja juhtimissüsteem projekteeritud standardse liidesega, mis võimaldab klientidel vabalt kombineerida vastavalt tegelikele vajadustele. Näiteks kompaktse ruumi stsenaariumide korral saab seadistada lühikese käe korpuse + suure-nurga all pöörleva aluse; raskete-keevitusrakenduste jaoks saab kasutada täiustatud käe kerestruktuuri ja suure-pöördemomendiga liigendmootorit. Xutai Machinery insenerimeeskond viib kliendilt-tooriku tüüpide, keevituspüstoli parameetrite ja töökoja paigutuse kohta esitatud andmete põhjal läbi liikumistrajektoori simulatsiooni, kasutades 3D-simulatsioonitarkvara, tagamaks, et kohandatud keevitusruumi harud on saavutanud optimaalse parameetrite sobitamise enne tootmist.
IV: Keevitus tootmisliinide kohandatud teenuste ulatuslikud eelised
Investeeringutasuvuse analüüsRuumirelvade keevitaminePõhineb tegelikel juhtumitel
Isikupärastatud kohandamislahenduste kaudu on Xutai Machinery aidanud enam kui 200 ettevõttel keevitamise tõhusust oluliselt parandada. Näiteks vähendas masinaehitusmasinate tootja pärast kohandatud keevitusruumi harude kasutuselevõttu seadmete reguleerimisaega keskmiselt 12 minutilt 3 minutile ja suurendas keevitajate efektiivset tööaega 85%-ni. Teine spetsiaalsete sõidukite tootmisettevõte vähendas keeruliste komponentide keevitamise surnud tsoone 70% võrra, konfigureerides spetsiaalsete pöördenurkadega keevituskraanad. Meie kümneaastase tootmiskogemuse põhjal võib öelda, et kuigi kohandatud keevitusruumi õlavarre alginvesteering on 15-20% suurem kui üldseadmete oma, võib see tõhususe parandamise kaudu lisakulud tavaliselt katta 6–18 kuu jooksul. Soovitame klientidel mudelite valimisel esitada üksikasjalikud tootmisandmed ja meie tehniline meeskond pakub teile täpset sisend-väljundanalüüsi.